既存ラインへのAI外観検査追加|速度・設置・排出の確認点
既存ラインにAI(人工知能)を使う外観検査を追加するには、製品を安定して撮れることと、判定した製品を後工程で正しく扱えることを確認します。AI外観検査は、学習した画像の特徴などを使い、製品の見た目の良否を調べる方法です。判定結果を品質管理につなげるには、対象製品の識別と、排出や保留の方法まで決めておく必要があります。
VISION WORKSは、愛知県一宮市に本社を置く株式会社シーディアイのカメラソリューションブランドです。 ここでは、生産技術や設備担当の方に向け、今あるラインのどこに検査を入れ、撮影から排出までをどうつなぐかに絞って説明します。
追加場所の候補は、検査したい面が見え、製品の姿勢が安定する区間です。空いている場所だけで決めると、ガイドや搬送用の台に隠れた面を撮れないことがあります。上面の傷を見るなら上方の空間、側面なら横からの視線を確保できるか、現物を流して確かめます。
製品同士の接触、回転、上下の揺れも見てください。画像内の位置ずれを補正できても、裏側に回った傷や、他の製品に隠れた部分はその画像では確認できません。必要なら搬送ガイドや位置決めを検討します。位置決めとは、撮影する位置と向きをそろえることです。変更できる範囲を、既存設備の担当者と先に確認しておくと具体化しやすくなります。
キーエンスの解説でも、設置時には移動中か停止中か、周囲の光や振動を確認し、撮影タイミングと判定結果の出力を含む制御方法を検討しています。 現場確認では、製品が入ってくるところから、検査後に次の設備へ渡すところまでを一続きで見ましょう。
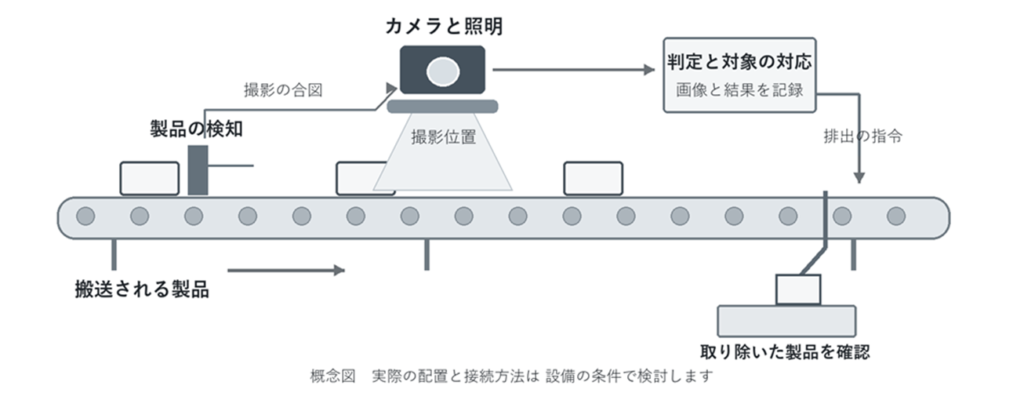
図1 撮影した製品と排出対象を対応させるライン構成の考え方
速度の確認では、一個あたりの時間と、製品が進む速さを分けます。ここではタクトタイムを、必要な生産数から決める一個あたりの目標間隔、サイクルタイムを設備が一個分の動作を実際に繰り返す時間として扱います。 一方、搬送速度は距離を進む速さです。秒/個とmm/秒を同じ意味で使うと、撮影や排出の検討がかみ合いません。
停止して撮るラインでは、製品が停止したあと、揺れが収まり、必要な撮影を終えられるかを確認します。流しながら撮る場合は、次の製品までの間隔に加え、動く製品をぶれずに写せるかを調べます。同じ生産数でも、製品が詰まって流れるラインと、十分な間隔で流れるラインでは条件が違います。
製品を検知して撮影の合図を出す位置から、排出位置までの移動時間の目安は、距離を搬送速度で割ると求められます。距離をmm、速度をmm/秒でそろえれば、答えは秒です。ただし、等速で滑らずに搬送される場合の計算です。途中で加減速や滞留があるなら、位置の把握方法を含めて検討します。
この移動時間に対して、撮影開始までの遅れ、露光、画像転送、判定、設備側への通知、排出機構の応答が間に合うかを確認します。露光とは、カメラのセンサーが光を受ける時間です。Baslerは撮影信号から露光開始までの遅れや画像転送時間を区別し、転送時間が変動する場合も説明しています。 製品を検知した時点を起点に実構成で測り、対象が排出位置に着くタイミングに合わせて動作できるかを確かめます。
表1 ライン追加時に分けて確認する数値
| 項目 | 何を表すか | 現場での確認点 |
| タクトタイム | 必要生産数に応じた目標の時間間隔 | 目標値と実際の流入間隔を区別 |
| サイクルタイム | 設備が動作を繰り返す時間 | 停止、搬送、復帰の各時間 |
| 搬送速度 | 単位時間に進む距離 | 通常時と加減速時、滑りの有無 |
| 撮影から結果通知まで | 結果を設備側で利用できるまでの時間 | 撮影、転送、判定、通信を含めて測定 |
| 排出機構の応答と復帰 | 指令から対象を取り除くまでの時間と、次の排出に備える復帰時間 | 排出の期限と、連続不良時の製品間隔 |
撮影の合図は、製品が狙った位置に来たことと対応させます。この合図を撮影トリガーと呼び、製品を検知するセンサーや設備側の信号などを使います。合図を受ける間隔がカメラの受け付け能力を超えると、撮影されない場合があります。Baslerも、カメラの準備状態と、接続先の転送や保存の能力を確認するよう説明しています。
確認したいのは、連続して製品が来たときにも、一個ごとに必要な画像を取得できるかです。製品間隔が短い場合や、検知センサーが一個を重複して検知する場合も試します。撮影できなかった製品を良品として流してしまわないよう、取得失敗を設備側が把握する方法も決めておきます。
カメラは製品全体が入ればよいわけではなく、見たい不良が画像上で区別できる位置に置きます。動く製品では露光を長くするとぶれが増えるため、照明と合わせて調整します。 短い露光で必要な明るさを確保できるか、反射で傷が隠れないかを、実際の速度と姿勢のばらつきで確かめてください。
設置空間には、カメラ本体のほか、レンズと照明、取付金具、配線が入ります。清掃や製品交換で手を入れる場所も必要です。昼夜や扉の開閉で周囲の光が変わるなら、遮光用のカバーも候補になります。設置寸法は撮影テスト後の機器構成で確認し、先に一律の大きさを決めない方が進めやすいでしょう。
ここまでの現場確認を社内で共有するなら、AI外観検査事前チェックシートを使うと、抜けている条件を整理できます。Q5でタクト、Q7で設置環境を確認し、基本メモには検査後の取り除き方や記録の有無を書き込めます。不明な項目は空欄のままでも使えます。
不良品排出では、判定した画像が、搬送中のどの製品なのかを追跡します。撮影場所と排出場所の間に複数個があると、直近の判定結果を出力するだけでは対象を取り違えるおそれがあります。撮影順や製品番号と判定を対応させ、排出位置に来た対象へ指令を出す仕組みを検討します。
例えばCognexの通信仕様では、撮影ごとのIDを検査結果と対応させ、結果が有効であることや受信確認を扱えるようにしています。 これは機器固有の実装例ですが、良否の信号に加えて、どの撮影の結果か、設備側が受け取ったかを確認する考え方は参考になります。
一定速度と一定間隔が保てるか、途中で製品が抜き取られるかによって、追跡方法も変わります。必要に応じてエンコーダーという移動量を電気信号に変える機器や、排出直前の検知を検討します。設備を順序どおりに動かす制御機器であるPLCと検査装置の間では、担当者を決め、接続できる信号と変更する範囲を確認します。
排出方法は、製品を押し出す、分岐させる、人が回収するなど、製品と工程に合わせて決めます。取り除く際の傷や跳ね返り、隣の製品への干渉も評価対象です。排出指令を出せたことと、対象が回収先へ移ったことを分け、必要な確認方法を検討しましょう。連続不良や回収箱の満杯も試しておきたい条件です。
追加後の運用では、判定できない製品の行き先と、記録から対象をたどる方法を先に決めます。保存する画像を不良品だけにするか、全数にするかで必要な保存容量が変わります。撮影時刻、品種、判定と製品番号を結び付けられるかも確認してください。再検査をする場合は、回収した現物と画像を対応させる手順まで用意します。
カメラや通信が使えないとき、排出機構が動かないとき、ラインを止めて再開するときを分けて考えます。未検査品を保留する場所、目視検査に切り替える条件、再開前に確認する範囲を決めておけば、現場で判断を抱え込まずに済みます。設備の停止や再開に関わる接続範囲は、既存設備の制御担当者と確認します。
表2 実ラインで試しておきたい運用条件
| 試す条件 | 確認する扱い |
| 撮影失敗、結果未受信 | 未検査品の識別と保留先 |
| 不良品が連続して流れる | 排出機構の復帰と対象の取り違え |
| 排出失敗、回収先の満杯 | 検知方法と製品の行き先 |
| 途中停止と再開 | 搬送中の製品と未処理結果の照合 |
| 品種の切り替え | 検査設定と搬送条件が一致しているか |
| 再検査 | 現物、画像、再判定記録の対応 |
図2 既存ラインへの追加を確かめる順序
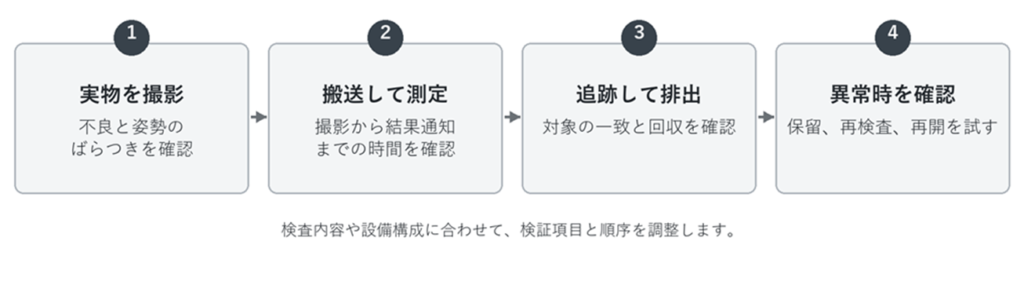
VISION WORKSを展開する株式会社シーディアイは、検査と前後工程の自動化設備まで自社で開発、製造できます。検査方式はAIと、寸法や明るさなどの条件を決めて判定するルールベースを組み合わせて検討します。 既存ラインへの追加も、撮影条件と設備との受け渡しを合わせて相談できます。
導入の流れでは、カメラ、レンズ、照明と判定方法の初期検証に加え、本番ラインでの運用検証を設けています。 手元のサンプルで判定できたあとに、実際の流れで撮影し、対象を追跡して回収できるかまで確かめる。その段階を踏んで、設備変更の範囲を具体化します。
Q1 コンベヤーを止めずに検査できますか
動く製品を撮る構成は検討できます。ただし、露光中のぶれ、必要な撮影枚数、製品間隔と判定時間を実際の条件で確認する必要があります。搬送速度だけでは可否を決められません。
Q2 カメラを置く場所が狭くても追加できますか
必要な面を撮れるカメラやレンズの配置と、照明や清掃用の空間を確保できるかで判断します。カメラ本体が入ることだけでは十分かどうかわかりません。
Q3 既存のカメラや照明を使えますか
候補にはなります。必要な不良が写るか、撮影の合図を受けられるか、画像を利用できるかを確認し、流用する範囲を決めます。
Q4 不良を検出したら、すぐ排出すればよいですか
排出位置までの移動と機構の動作時間を考え、対象が来るタイミングに合わせます。撮影順と製品の対応が途中でずれないかも確認します。
Q5 自動排出せず、人が取り除く運用も可能ですか
検討できます。対象の示し方と保留場所を決め、回収するまで後工程へ混ざらない流れにします。人が間に合う製品間隔かも確認してください。
Q6 図面やタクトがまだ不明でも相談できますか
現状がわかる範囲から整理できます。事前チェックシートも空欄を残して利用でき、結果はAI、ルールベース、まず撮影テストの検討目安です。導入可否を判定するものではありません。
既存ラインへの追加では、撮影できる位置を探し、実際の速度で結果が間に合うかを測り、判定した製品を正しく取り除けるかまで確認します。記録と再検査、異常時の扱いも決めておくと、導入後に必要な作業を見積もりやすくなります。
まずは現場で分かる条件を書き出してみてください。AI外観検査事前チェックシートでは、タクトや設置環境に加え、良否基準、サンプルの有無、現在の検査方法も整理できます。設備担当と品質担当が同じ条件で話を始めるためのメモとして活用いただけます。